102 호실, 건물 13, 지역 A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
조이는 동안 부러지는 볼트와 사용 후 몇 주 후에 느슨해지는 조인트는 동일한 근본 원인, 즉 렌치에 적용되는 토크와 조인트에 생성되는 실제 조임력 사이의 신뢰할 수 없는 관계를 갖는 두 가지 반대되는 실패 모드입니다. 표준 공식 티 = K × D × F는 토크를 볼트 예압으로 변환하지만 해당 변환의 정확성은 거의 전적으로 두 가지 입력, 즉 목표 클램프 하중과 너트 계수 K에 따라 달라집니다. 이 두 가지를 올바르게 설정하면 계산된 토크에 따라 볼트를 항복 방향으로 밀지 않고도 단단히 유지되는 조인트가 생성됩니다. 잘못 입력하면 동일한 렌치 설정으로 인해 볼트가 부러지거나 연결이 위험할 정도로 느슨해집니다. 이 글에서는 계산과 그 정확성을 결정하는 변수, 실제 생산 및 유지보수 작업에서 이러한 변수를 관리하는 방법에 대해 설명합니다.
모든 기존 볼트 토크 계산은 동일한 관계를 사용합니다.
T = K × D × F
어디에:
렌치에 가해지는 토크의 약 10~16%만이 조임력으로 사용됩니다. 나머지는 볼트 헤드 아래의 마찰, 맞물린 나사산 사이의 마찰 및 나사산 나선의 웨지 작용에 의해 소비됩니다. 너트 팩터는 이러한 모든 손실을 단일 경험적 수치로 포착하기 위해 존재합니다. 이는 물질 상수가 아니며, 한 번 찾아보고 어디에서나 재사용할 수 없습니다. 이는 볼트 토크 계산에서 가장 흔한 실수입니다.
목표 예압은 실제로 조인트를 함께 유지하는 힘입니다. 이 강도는 사용 하중 하에서 조인트가 닫힌 상태를 유지할 수 있을 만큼 충분히 높아야 하지만, 볼트 재료의 항복 강도보다 낮게 유지될 만큼 낮아야 합니다. 표준 접근 방식은 볼트의 내력을 기준으로 작업하는 것입니다.
내력 = 내력×인장응력면적(A) s )
대부분의 구조 및 기계 접합의 경우 목표 예압은 비영구 접합의 경우 내력의 75%로 설정되고 볼트가 제거되지 않는 영구 접합의 경우 최대 90%로 설정됩니다. 개스킷 조인트는 일반적으로 과도한 압축으로부터 씰을 보호하기 위해 50~60% 사이를 유지합니다.
| 크기 | 인장 응력 영역 A s (mm 2 ) | 8.8급 내하중(kN) | 10.9급 내하중(kN) |
|---|---|---|---|
| M8 | 36.6 | 21.2 | 30.4 |
| M10 | 58.0 | 33.6 | 48.1 |
| M12 | 84.3 | 48.9 | 70.0 |
| M16 | 157 | 91.0 | 130 |
| M20 | 245 | 142 | 203 |
강도 등급은 영구 변형 전에 볼트가 견딜 수 있는 하중의 양을 정의합니다. 8.8 등급 볼트의 내력은 약 580 MPa, 등급 10.9는 약 830 MPa, 등급 12.9는 약 970 MPa입니다. 등급이 높을수록 동일한 볼트 크기에서 더 높은 예압을 허용하지만 목표 예압과 항복점 사이의 간격이 좁아지기 때문에 정확한 조임이 더욱 중요해집니다.
너트 계수는 모든 볼트 토크 계산에서 불확실성의 가장 큰 원인입니다. 볼트 크기와 목표 예압은 합리적인 확신을 갖고 결정될 수 있지만 K는 표면 처리, 윤활, 나사 공차, 조임 속도 및 패스너 사용 횟수에 따라 변경됩니다. K의 작은 변화는 동일한 클램프 하중에 도달하는 데 필요한 토크의 큰 변화를 생성합니다.
| 표면상태 | 너트 계수 K 범위 |
|---|---|
| 일반 강철, 깨끗하고 건조함 | 0.20 – 0.25 |
| 아연도금, 건식 | 0.25 – 0.35 |
| 아연 도금, 가볍게 윤활됨 | 0.18 – 0.22 |
| 흑색 산화물, 오일 처리 | 0.15 – 0.20 |
| 인산염과 기름 | 0.16 – 0.20 |
| 스테인레스 스틸, 건식 | 0.30 – 0.40 |
이 범위는 시작점이며 보장된 값은 아닙니다. 도금 두께, 윤활제 유형 및 나사산 마감 처리는 모두 특정 패스너 배치에 대한 결과를 바꿉니다. 자체 코팅 및 나사 가공 공정을 제어하는 제조업체는 실제 생산 부품을 기반으로 토크 지침을 제공할 수 있으며 이는 일반 테이블에 의존하는 것보다 훨씬 안전합니다.
비영구 구조 조인트에 설치된 아연 도금 및 약간의 윤활 처리된 등급 8.8의 M10 x 1.5 볼트를 고려하십시오. 계산은 5단계로 진행됩니다.
계산된 토크는 약 50N·m입니다. 이제 K = 0.30으로 마지막 단계를 반복합니다. 이는 건조한 상태의 동일한 아연 도금 볼트에 대해 현실적입니다. T = 0.30 × 0.010 × 25,230 = 75.7 N·m. 목표 클램프 부하가 변하지 않더라도 토크는 50% 증가합니다. 이것이 일반 차트에서 토크 값을 복사하는 것이 위험한 이유입니다. 동일한 볼트라도 코팅 및 윤활 방식에 따라 매우 다른 토크 설정이 필요할 수 있습니다.
흑산화 등급 8.8 육각 머리 볼트를 사용하는 기계 조립품은 동일한 계산 경로를 따르지만 코팅으로 인해 너트 계수가 변경됩니다. 가벼운 유막이 있는 흑색 산화물 볼트는 일반적으로 0.15~0.20 범위에 속하며, 이는 동일한 예압에 필요한 토크를 낮춥니다.
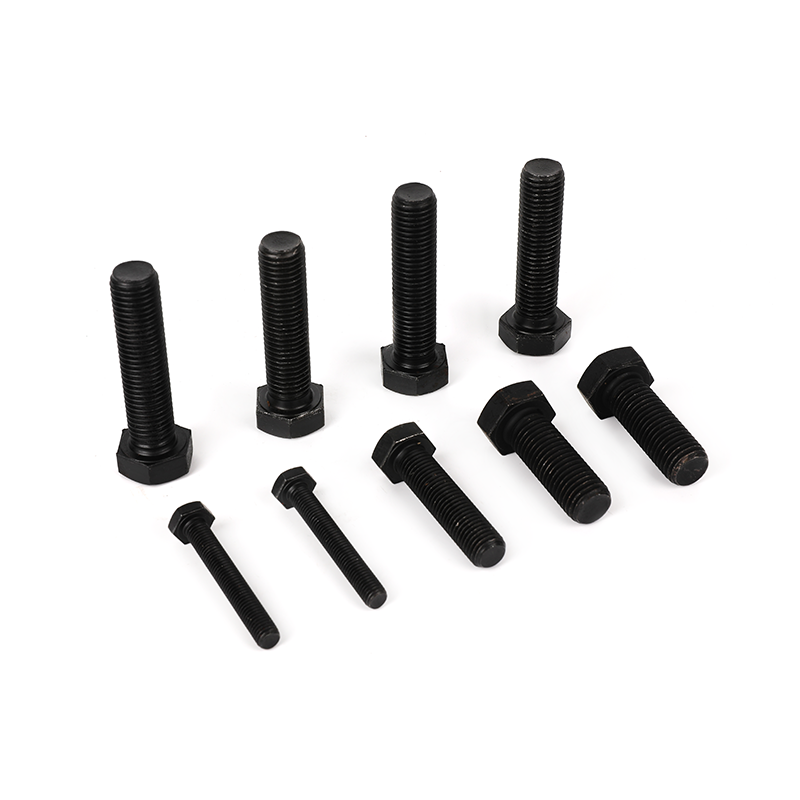 제어된 예압을 위한 등급 8.8 흑색 산화물 전체 나사산 육각 머리 볼트 이 육각 머리 볼트는 경유 사용 시 너트 계수를 약 0.15~0.20으로 이동시키는 흑색 산화물 코팅을 사용하므로 정확한 토크-예압 계산이 가능합니다. 조립 조건과 코팅 효과가 중요한 경우 이를 고려하십시오. 제품보기 →
설치 조건이 제어되지 않으면 올바르게 계산된 토크 값이라도 조립 라인에서 실패할 수 있습니다. 다음 요인으로 인해 측정된 클램프 하중이 계산된 값과 정기적으로 달라지게 됩니다.
진동은 토크만으로는 해결할 수 없는 별도의 문제입니다. 올바른 초기 토크에도 불구하고 조인트가 사용 중 예압을 잃으면 마찰이 저항할 수 없는 미끄러짐이나 굽힘이 원인인 경우가 많습니다. 이해 육각 볼트가 사용 중에 느슨해지는 이유 예압 문제와 조인트 설계 문제를 분리하는 데 도움이 됩니다.
표준 테이블에는 일반적인 육각 볼트가 포함되어 있지만 많은 산업 응용 분야에서는 표준 볼트처럼 작동하지 않는 패스너를 사용합니다. 세 그룹은 계산을 조정해야 하는 위치를 보여줍니다.
플랜지 볼트는 클램핑 압력을 더 넓은 베어링 영역에 분산시켜 임베딩 손실을 줄이고 예압 유지력을 향상시킵니다. 미끄럼 방지 텍스처는 회전에 저항하는 마찰을 추가하고 동적 하중 하에서 조인트를 더욱 안정적으로 만듭니다. 토크 공식은 여전히 적용되지만 실제 플랜지 형상 및 표면 처리에 대해 너트 계수를 설정해야 합니다. 미끄럼 방지 질감이 있는 10.9등급 아연 도금 플랜지 볼트가 전형적인 예이며, 토크 사양은 육각 볼트 차트가 아닌 실제 도금 표면에 대한 테스트에서 나와야 합니다.
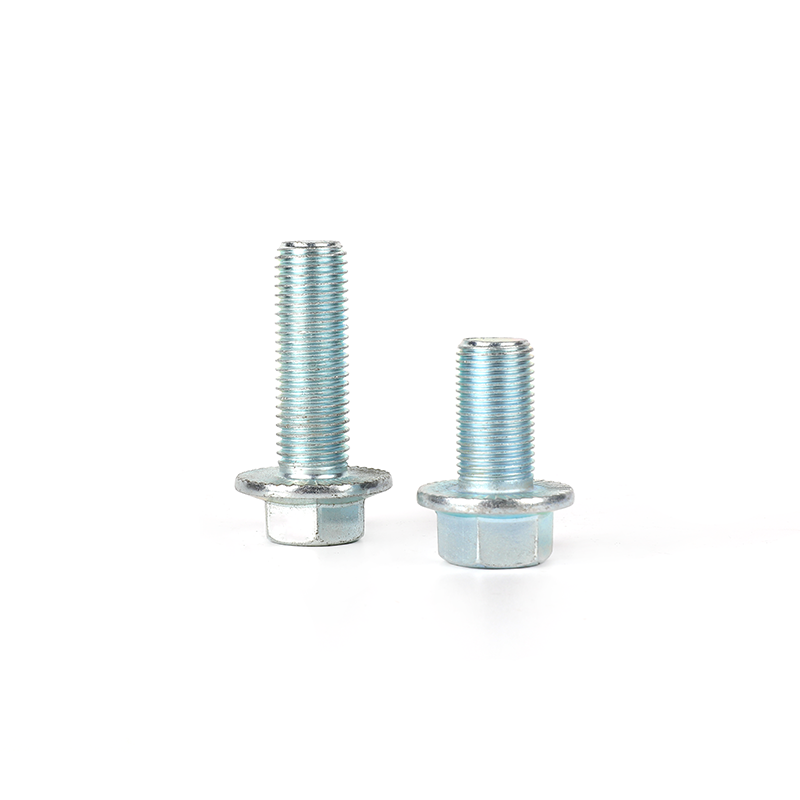 미끄럼 방지 질감이 있는 10.9등급 아연 도금 플랜지 볼트 플랜지 볼트는 더 넓은 베어링 영역에 클램핑 압력을 분산시키고 미끄럼 방지 질감은 동적 하중 하에서 조인트 안정성을 위해 마찰을 추가합니다. 이 예에서는 실제 도금 표면에서 토크 사양을 검증해야 하는 이유를 강조합니다. 제품보기 →
태양광 장착 구조는 높은 내력으로 인해 컴팩트한 크기로 강력한 클램핑을 제공하기 때문에 등급 12.9 볼트를 사용하는 경우가 많습니다. 계산을 위한 실제 범위는 좁습니다. 보증 하중의 75%에서 12.9 볼트는 대략 970MPa까지 응력을 받고, 10~15%를 과도하게 조이면 재료가 항복할 수 있습니다. 이 응용 분야에서는 검증된 너트 계수와 보정된 도구가 필수적입니다. PV 구조물에 사용되는 12.9등급 아연 도금 접시머리 사각 목 플라우 볼트는 이러한 수준의 제어가 필요한 패스너를 잘 보여줍니다.
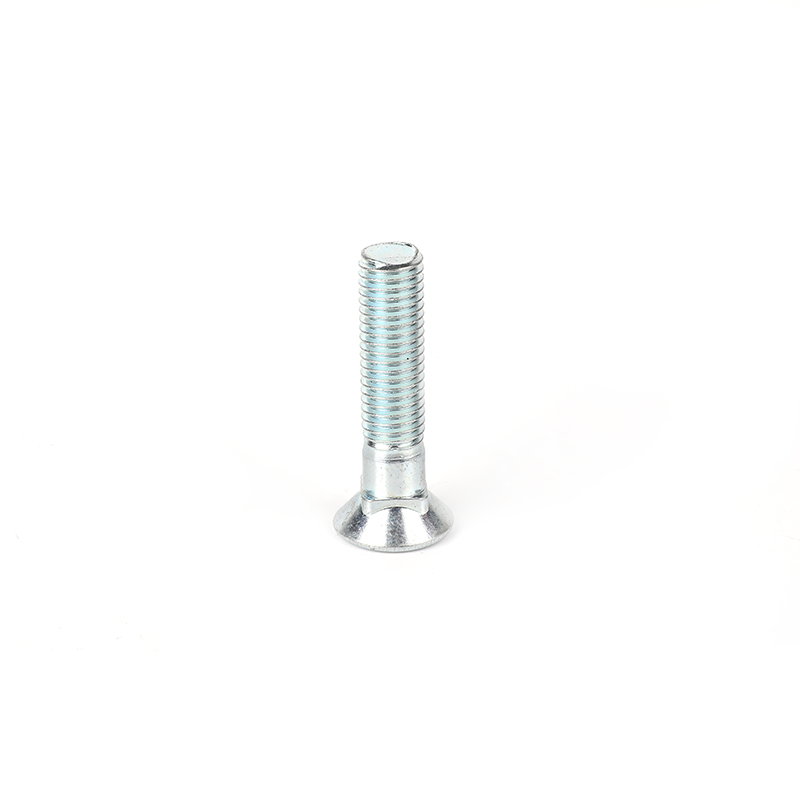 등급 12.9 아연 도금 접시형 사각 넥 쟁기 볼트 고강도 12.9 플라우 볼트는 75% 보증 하중에서 970MPa에 가까운 응력을 받기 때문에 검증된 너트 계수와 보정된 도구가 필요합니다. 접시형 사각목 디자인은 정밀한 클램핑이 중요한 광전지 장착 구조에 적합합니다. 제품보기 →
내부 통로가 있는 오일 파이프 나사와 같은 중공 볼트는 유효 단면적이 감소합니다. 동일한 공칭 크기의 솔리드 볼트의 인장 응력 영역은 하중 용량을 과대평가하므로 표준 계산에서는 안전하지 않은 예압이 생성됩니다. 토크 사양을 신뢰할 수 있으려면 중공 부분의 실제 응력 영역을 측정하거나 인장 테스트를 수행해야 합니다.
차트 값이 아닌 볼트 재료의 보증 하중에서 모든 볼트 토크 계산을 시작하십시오. 볼트 등급 및 응력 영역에서 목표 예압을 정의하고, 정확한 코팅 및 윤활 상태와 일치하는 너트 계수를 선택하고, 조인트가 안전과 관련될 때마다 샘플 배치에서 결과를 검증합니다.
중요한 접합의 경우 토크 각도 제어는 토크만 제어하는 것보다 더 안정적입니다. 패스너를 낮은 토크로 조인 다음 정의된 회전 각도만큼 너트를 전진시킵니다. 이 방법은 너트 계수에 훨씬 덜 의존하며 코팅 및 윤활의 일반적인 변화에 걸쳐 보다 일관된 예압을 생성합니다.
프로젝트에 비표준 헤드 모양, 특수 스레드 형태 또는 일반 테이블 이외의 강도 등급이 필요한 경우 표준 공식은 기초를 잃습니다. 이 시점에서 신뢰할 수 있는 사양을 얻는 가장 빠른 길은 패스너 생산업체와 직접 협력하는 것입니다. 필요한 프로젝트의 경우 맞춤형 패스너 제조 , 공장과 설계를 논의하는 것이 생산 현장에서 작동하는 토크 사양을 얻는 최단 경로입니다.

고정 앵커 볼트에는 볼트, 와셔, 너트 및 4pcs 원통형 방패가 포함됩니다. 볼트를 조여 실드 튜브가 팽창하고 콘크리트 벽과 같은 단단한 물체에 구성 요소가 단단히 고정 될 수 있습니다. 당사의 탄소강 아연 도금 중형 고정 고정 고정 앵커 볼트는 고정 강도를 크...
세부 사항 를 참조하십시오
플랜지 볼트는 플랜지와 파이프와 구성 요소를 단단히 연결하는 데 특별히 사용됩니다. Flange 볼트는 DIN-6921, GB-5787 및 GB-5789와 같은 다양한 표준을 불평하는 견고한 T 및 듀블 레트입니다. 10.9 등급의 아연 도금 플랜지 볼트는 슬립 ...
세부 사항 를 참조하십시오
8.8 학년 검은 색 산화물 풀 스레드 육각 소켓 볼트는 내부 16 진수 디자인을 가지고 있으며 육각 헤드가있는 렌치와 함께 사용해야합니다. 전체 스레드 설계로 볼트를보다 쉽게 설치하고 조일 수 있습니다. 볼트의 표면은 산화되고 검게되었으며 강도는 8.8 강도...
세부 사항 를 참조하십시오
8.8 학년 검은 색 산화물 풀 스레드 육각형 볼트는 매우 일반적인 패스너이며 렌치 또는 육각형 렌치를 조여야합니다. 우리의 Hex Head Bolt는 사양 요구 사항을 충족하고, 재료가 자격이 있으며, 정확도가 오류 내에 있으며, 엔지니어링 구성에 대한 안정적인...
세부 사항 를 참조하십시오
이 제품은 고품질 탄소강으로 만들어졌으며 엄격한 열처리 공정을 겪습니다. 강도, 좋은 탄력성 및 강인성이 있습니다. 표면 처리는 파란색과 흰색 전기-가사 화/검은 색이며, 이는 부식성이 우수하며 설치가 쉽고 널리 사용됩니다. 8.8 등급 8.8 아연 도금/검은 색...
세부 사항 를 참조하십시오
이 304 스테인리스 스틸 풀 스레드 육각형 볼트는 고품질 스테인레스 스틸 재료로 만들어진 일종의 패스너이며 부식성 및 산화 저항성을 갖습니다. 전체 스레드 설계는 쉽게 설치하고 제거 할 수 있도록 볼트의 전체 길이에 걸쳐 균일 한 스레드를 보장합니다. 외부 16...
세부 사항 를 참조하십시오
이 평범한 둥근 플랫 헤드 용접 숄더 볼트는 다양한 용접 애플리케이션에 적합한 패스너입니다. 평평한 헤드와 둥근 헤드 디자인은 용접 과정에서 더 안정적이고 더 쉽게 작동 할 수 있으며 인장 강도와 전단 강도가 우수합니다. 고객 요구에 따라 스레드를 표면에 추가하여...
세부 사항 를 참조하십시오
이 12.9 등급 12.9 아연 도금 카운터 싱크 헤드 스퀘어 넥 쟁기 볼트는 높은 정밀, 높은 작동성, 높은 강도 및 높은 인장 강도의 장점을 가지고 있습니다. 정사각형 넥, 카운터 싱크 헤드 등과 같은 애플리케이션 시나리오에 따라 설계되어 볼트가 연결 구성 요...
세부 사항 를 참조하십시오
102 호실, 건물 13, 지역 A, Wanyang Zhongchuang Park, Ganyao Town, Jiashan County, Zhejiang China.
+86-17858810290
+86-573-84648787
제품
이동하는
